การผลิตฝาช่องคนเข้าถังตามรูปทรงช่องเปิด การซีล และการเข้าถึงที่กำหนด ส่งแบบถัง สภาพใช้งาน และข้อกำหนดชุดปิดของคุณให้ JINYI
ช่องคนเข้าและหัวถัง การผลิต
ชุดช่องเข้าถังและฝาปิด
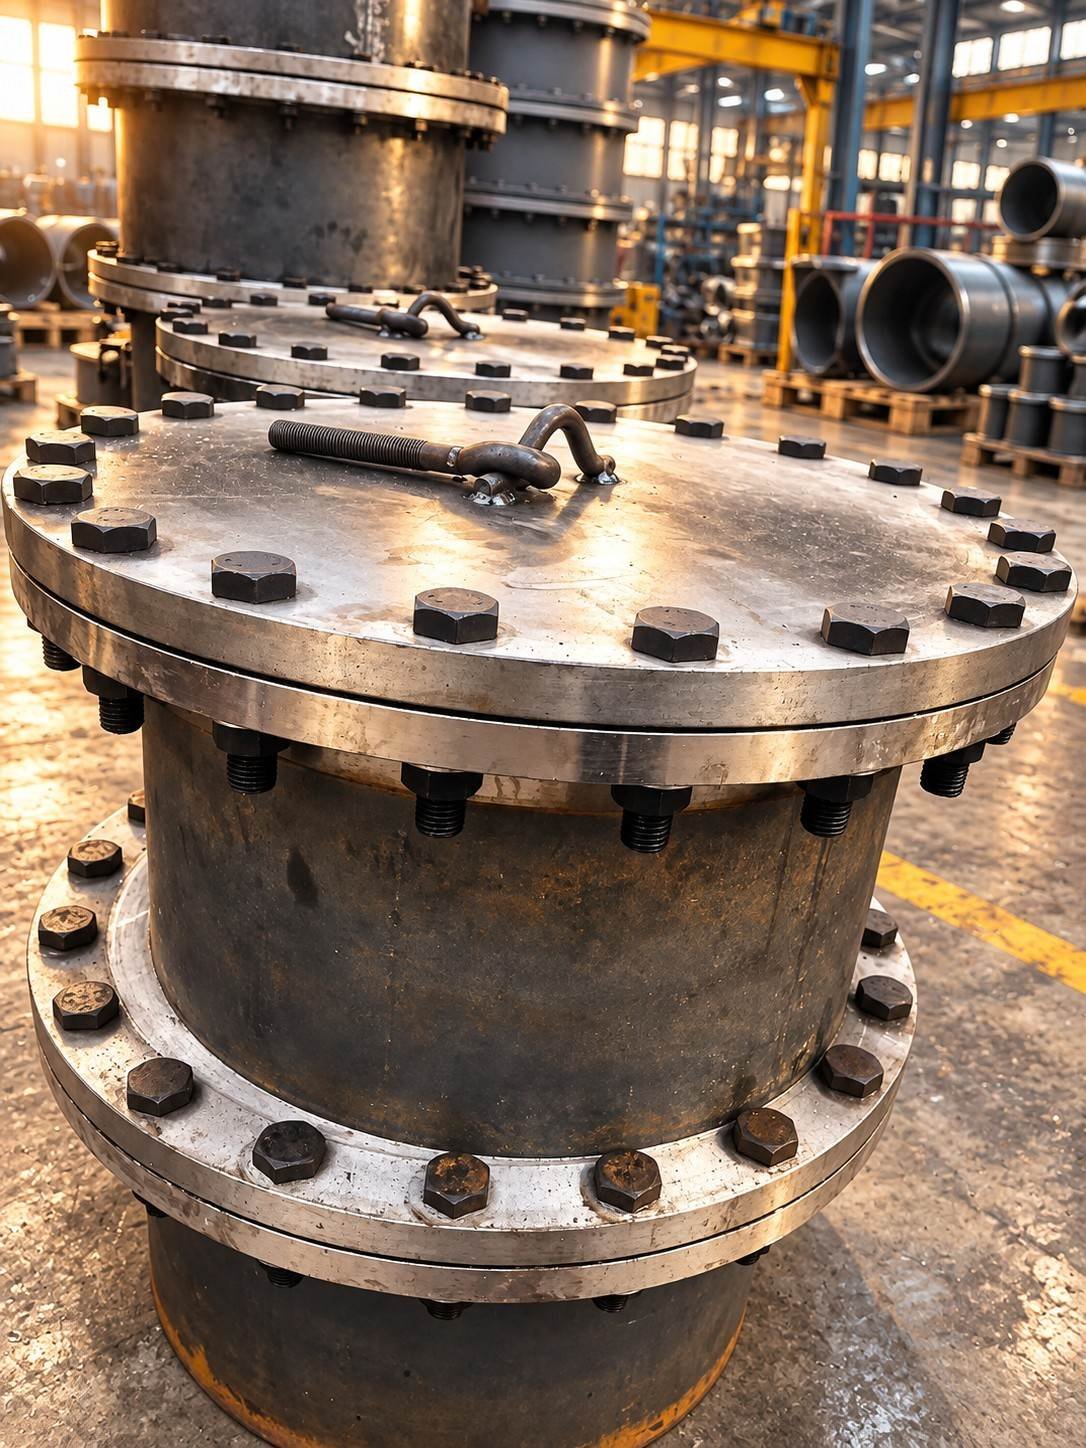
ขอบเขตการผลิต
ผลิตช่องคนเข้าและหัวถัง ตามจุดเชื่อมต่อกับถัง
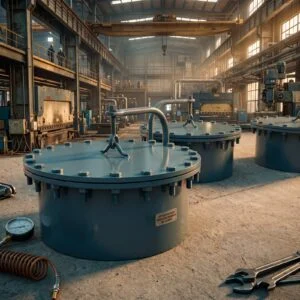
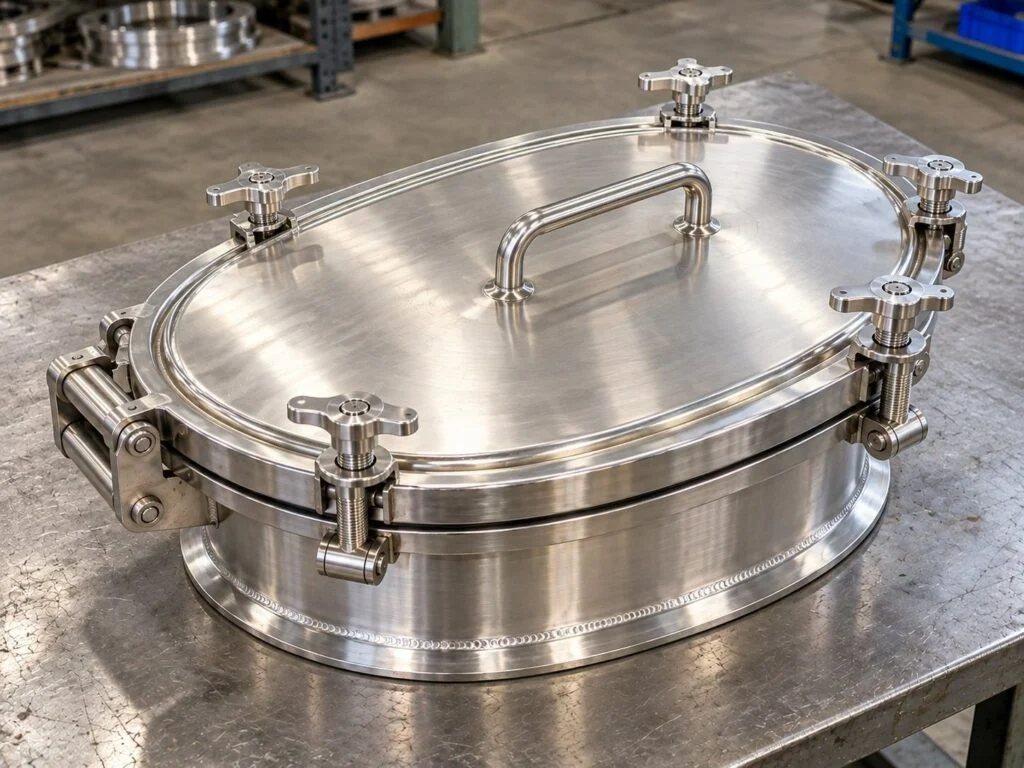
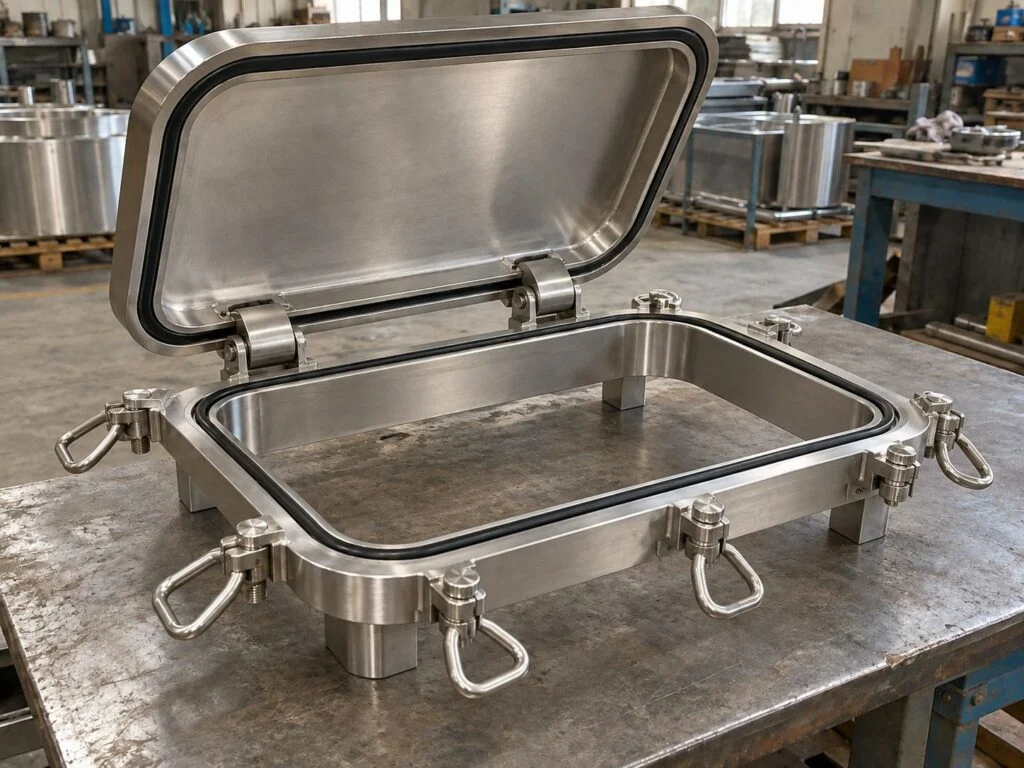
กำหนดช่องคนเข้าถังเป็นชุดช่องเข้า โดยพิจารณาฝา คอช่อง ซีล และกลไกปิดร่วมกัน ขนาดระบุของช่องเปิดไม่ยืนยันความเหมาะสมกับแรงดันหรือพื้นที่เข้าถึงที่ใช้ได้ ผลิตภัณฑ์ ช่องคนเข้าทรงกลมแบบสลักเกลียว และ ช่องคนเข้าพร้อมแขนยก แสดงรูปแบบชุดปิดและวิธีเคลื่อนย้ายฝาต่างกันเพื่อทบทวนกับแบบถัง
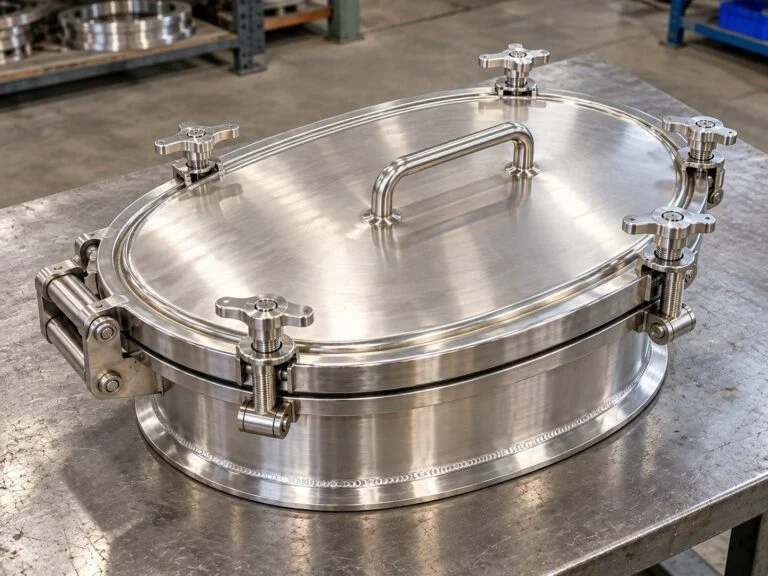
คำขอผลิตฝาช่องคนเข้าถังของ JINYI ครอบคลุมช่องเข้า คอหรือกรอบ ฝา และรูปแบบชุดปิด จุดต่อสำคัญในการผลิตคือจุดยึดถัง ช่องเปิดสุทธิ บ่ารองปะเก็น และอุปกรณ์ใช้งาน เลือกดู ช่องคนเข้าและหัวถัง สำหรับรูปแบบผลิตภัณฑ์ หน้านี้อธิบายข้อกำหนดผลิตและยอมรับ ต้องยืนยันตัวเลือกวัสดุ สภาพแรงดัน การตรวจสอบ และขอบเขตรับรองสำหรับแต่ละคำสั่งซื้อ
กำหนดชุดช่องเข้าที่สมบูรณ์
ช่องคนเข้าถังทรงกลม
ระบุช่องเปิดสุทธิแยกจากขนาดภายนอกคอช่อง ขนาดภายนอกฝา และวงรูสลักเกลียว ระบุทางเข้าด้านบนหรือด้านข้างและทิศทางบานพับที่ต้องการ
ฝาช่องเข้ารูปรี
แสดงขนาดสุทธิแกนใหญ่และเล็ก เส้นทางสอดเข้า และพื้นที่ว่างภายใน ฝาที่เปิดเข้าด้านในต้องมีพื้นที่เพียงพอภายในถัง
กรอบช่องเข้าทรงสี่เหลี่ยมผืนผ้า
กำหนดรัศมีมุม ความแข็งแกร่งกรอบ และรูปทรงผิวรองซีล ด้านตรงที่ยาวต้องมีแบบชุดปิดที่เหมาะสมเพื่อคงการอัดปะเก็น
ช่องคนเข้าสเตนเลส
ระบุวัสดุสัมผัสตัวกลาง งานเก็บรอยเชื่อม ความหยาบ และข้อกำหนดทำความสะอาด ลักษณะขัดเงาไม่ยืนยันการรับรองด้านสุขลักษณะหรือแรงดัน
สภาวะความดันและสุญญากาศ
ระบุข้อมูลพื้นฐานออกแบบถังและกรณีใช้งาน ต้องประเมินฝา คอช่อง ตัวยึด และซีลเป็นชุดเดียวกันสำหรับสภาพใช้งานที่กำหนด
รูปทรงชุดปิดที่ควบคุม
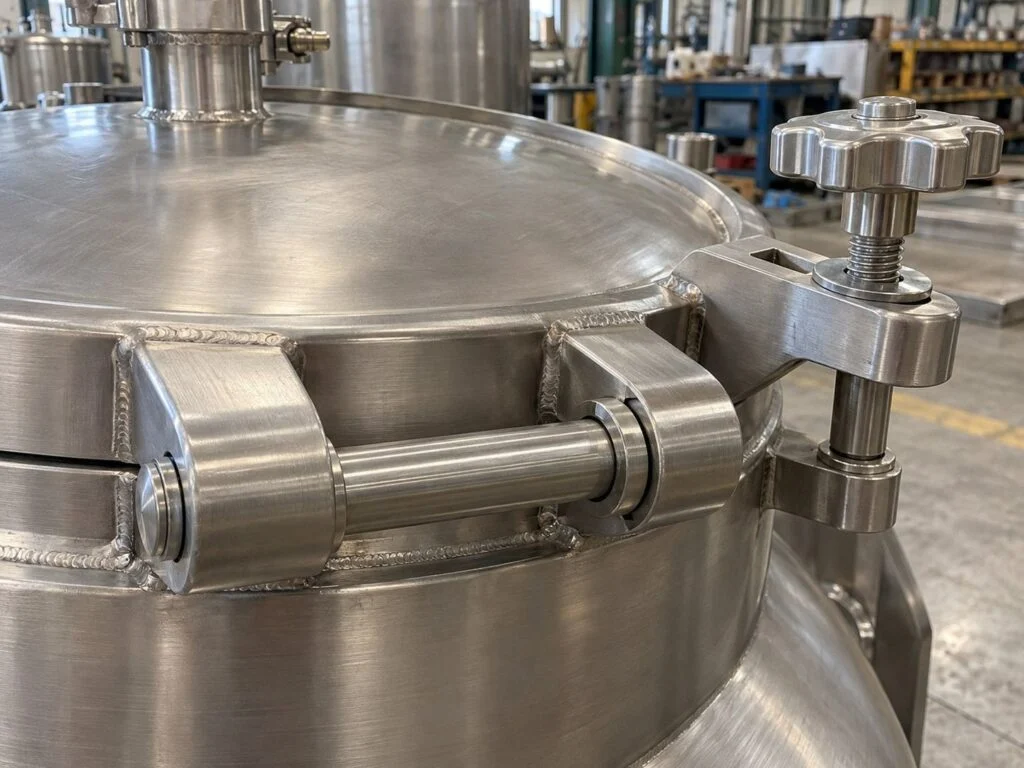
จัดตำแหน่งบานพับ สลักเกลียวสวิง แคลมป์ หรือมือจับเพื่อให้นั่งบ่าถูกต้องและเข้าถึงเพื่อบำรุงรักษา กำหนดข้อมูลอุปกรณ์และปะเก็นสำหรับเปลี่ยน
จุดยึดกับถัง
ก่อนผลิต ให้ประสานกับผู้ออกแบบถังเรื่องการเตรียมรอยเชื่อม ระยะยื่นคอช่อง ความโค้งเปลือกถัง และรายละเอียดเสริมกำลัง
การตรวจสอบและบรรจุ
ตกลงขนาด การตรวจรอยเชื่อม สภาพผิว และการทดสอบรั่วที่ต้องใช้ ป้องกันผิวรองปะเก็นและเก็บชิ้นส่วนชุดปิดที่เข้าคู่ไว้ด้วยกันระหว่างขนส่ง
สื่อประกอบด้วยภาพผลิตภัณฑ์และภาพตัวอย่างกระบวนการ อุปกรณ์และรูปแบบการตรวจสอบที่แสดงไม่ได้ยืนยันขีดความสามารถที่เสนอ โดยใบเสนอราคาจะกำหนดขอบเขตการผลิตและการตรวจสอบที่ตกลงกัน
การผลิตช่องคนเข้าถัง
การควบคุมกระบวนการ
กระบวนการผลิตฝาช่องคนเข้าถังเชื่อมการขึ้นรูปและเชื่อมเข้ากับซีลที่ทำงานได้ ควบคุมความกลมคอช่อง รูปฝา ขนาดร่องปะเก็น แนวบ่ารอง และการขบตัวยึด การหดตัวจากเชื่อมอาจเปลี่ยนความสัมพันธ์เหล่านี้ จึงต้องกำหนดขั้นตอนวัดและเกณฑ์ยอมรับ สำหรับช่องคนเข้าสเตนเลส ให้แยกข้อกำหนดระบุวัสดุและปรับสภาพผิวออกจากการรับรองถังแรงดันหรือสุขลักษณะที่ผู้ซื้อขอ
- การเข้าถึงช่องเปิดสุทธิ ระยะกวาดบานพับ และระยะว่างภายใน
- การปิดหน้าตัดปะเก็น ตัวยึด และแนวผิวรองรับ
- สภาวะใช้งานแรงดัน สุญญากาศ ตัวกลาง และรอบทำความสะอาด
การควบคุม ฝ่ายวิศวกรรม JINYI
รูปทรงช่องเปิด
ระบุขนาดช่องเปิดที่ใช้ได้จริงแทนการอ้างเฉพาะขนาดระบุของรุ่น
การเตรียมคอช่อง
กำหนดความสูง ความหนาผนัง ความกลม และการเตรียมรอยเชื่อมด้านถัง
การขึ้นรูปฝา
ควบคุมความหนาและรูปทรงฝาตามแบบที่อนุมัติและกระบวนการขึ้นรูป
บ่ารองปะเก็น
ตรวจความกว้าง ความลึก รัศมี และสภาพสัมผัสร่องสำหรับปะเก็นที่กำหนด
อุปกรณ์ชุดปิด
ยืนยันจำนวนสลักเกลียว ระยะขบเกลียว ตำแหน่งบานพับ และรูปแบบล็อก
การเก็บผิวรอยเชื่อม
กำหนดการตรวจรอยเชื่อมและการเจียรเกลี่ยที่ยอมให้โดยไม่ลดความหนาที่ต้องการ
สภาพผิว
ระบุความหยาบผิวที่วัดได้เมื่อจำเป็น พร้อมตำแหน่งวัด
การระบุวัสดุ
ระบุข้อกำหนดวัสดุครบถ้วนของชิ้นส่วนสัมผัสตัวกลาง อุปกรณ์ยึด และปะเก็น
ความพอดีในการทำงาน
ตรวจการเปิด การนั่งบ่า และการเข้าถึงอุปกรณ์บนชุดที่ประกอบแล้ว
เอกสารอนุมัติส่งมอบ
ตรวจความสอดคล้องของแบบอนุมัติ เอกสารวัสดุ ผลตรวจ และรายการบรรจุ
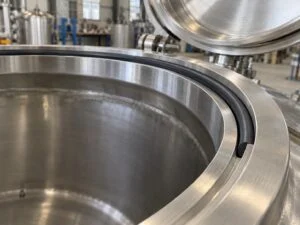
ช่องคนเข้าถัง: รายละเอียดการผลิต
จุดต่อสิบจุดที่มีผลต่อการเข้าถึงและการซีล
ฝาช่องคนเข้าถังสเตนเลสตามแบบต้องใช้แบบจุดต่อถังและชุดปิดที่ประสานกัน การควบคุมด้านล่างทำให้คำขอชัดเจน โดยไม่สมมติพิกัดแรงดันมาตรฐาน ค่าความหยาบที่ใช้ได้ทุกกรณี หรือการรับรองสุขอนามัยที่ยังไม่ตรวจยืนยัน
ฝาช่องเข้าแบบบานพับ: วิดีโอผลิตภัณฑ์ในโรงงาน เปิดวิดีโอ
การผลิตฝาช่องคนเข้าถัง: 6 ขั้นตอนการผลิต
ใช้กระบวนการผลิตฝาช่องคนเข้าถังกำหนดความรับผิดชอบในทุกจุดต่อ ผู้ออกแบบถังกำหนดสภาพใช้งานที่ต้องการและแบบจุดยึด ใบเสนอราคาชิ้นส่วนควรระบุวัสดุ รูปทรง การตรวจ และเอกสาร รวมถึงการรับรองที่ต้องตรวจยืนยันอย่างอิสระ
ทบทวนการเข้าถึงและสภาพใช้งานถัง
ส่งแบบถัง ตำแหน่งช่องเปิด และขนาดช่องเข้าสุทธิ ระบุแรงดันปกติและออกแบบ สุญญากาศ อุณหภูมิ ตัวกลางที่เก็บ และรอบทำความสะอาด ระบุว่าเปิดเข้า เปิดออก หรือเปิดด้านข้าง และพื้นที่บานพับที่มี ยืนยันข้อมูลพื้นฐานออกแบบถังและฝ่ายที่อนุมัติการคำนวณส่วนกักแรงดันและส่วนเสริมกำลัง
เลือกวัสดุและปะเก็น
ระบุชื่อวัสดุครบถ้วนสำหรับคอช่อง ฝา ตัวยึด และอุปกรณ์สัมผัสตัวกลาง ประเมินความเข้ากันได้ของปะเก็นกับทั้งตัวกลางกระบวนการและน้ำยาทำความสะอาด ระบุข้อกำหนดตรวจย้อนกลับและเอกสาร ชื่อเกรดสเตนเลสเพียงอย่างเดียวไม่ยืนยันความเหมาะสมต่อคลอไรด์ ระบบทำความสะอาด หรือการรับรองตามกฎเฉพาะ
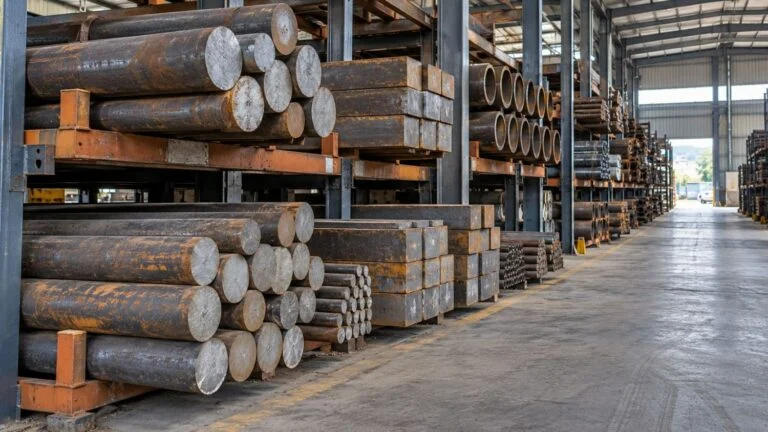
ขึ้นรูปคอช่องและชิ้นส่วนฝา
ตัดและขึ้นรูปแผ่นที่กำหนดหรือวัสดุตั้งต้นอื่นที่อนุญาต ควบคุมรูปทรงคอช่อง รูปฝา และรัศมีมุมกรอบที่เกี่ยวข้อง รักษาความหนาสำเร็จที่ต้องการและระยะเผื่อกลึงกัด คงเครื่องหมายวัสดุตลอดกระบวนการเมื่อกำหนดการตรวจย้อนกลับ และตรวจส่วนที่จะเข้าถึงไม่ได้หลังประกอบ
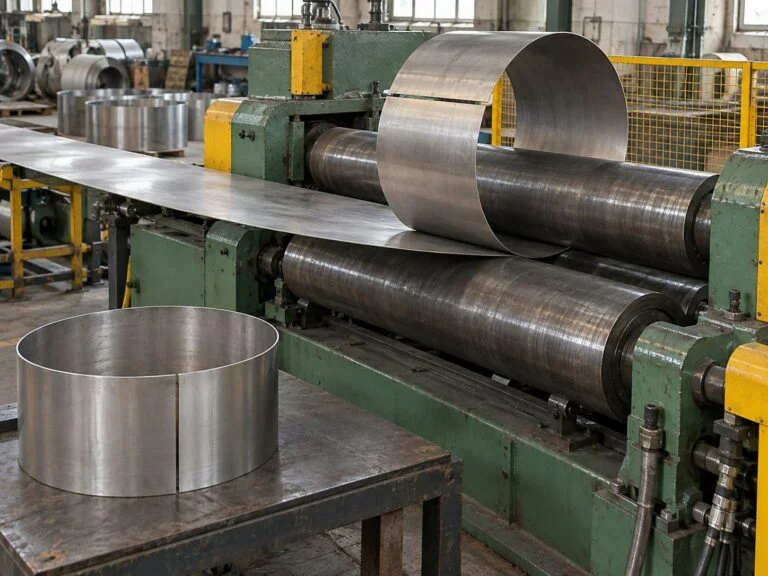
เชื่อม กลึงกัด และติดตั้งอุปกรณ์
เชื่อมงานผลิตตามข้อกำหนดและควบคุมความบิดเบี้ยว เตรียมผิวรองหรือร่องปะเก็น เจาะรูตามแนวที่กำหนด และติดตั้งบานพับ แคลมป์ หรือสลักเกลียวสวิง ตรวจว่าฝานั่งบ่าได้โดยไม่ฝืนและใช้งานอุปกรณ์ได้ในตำแหน่งติดตั้ง ประสานการเตรียมรอยเชื่อมด้านถังกับรายละเอียดผลิตถัง
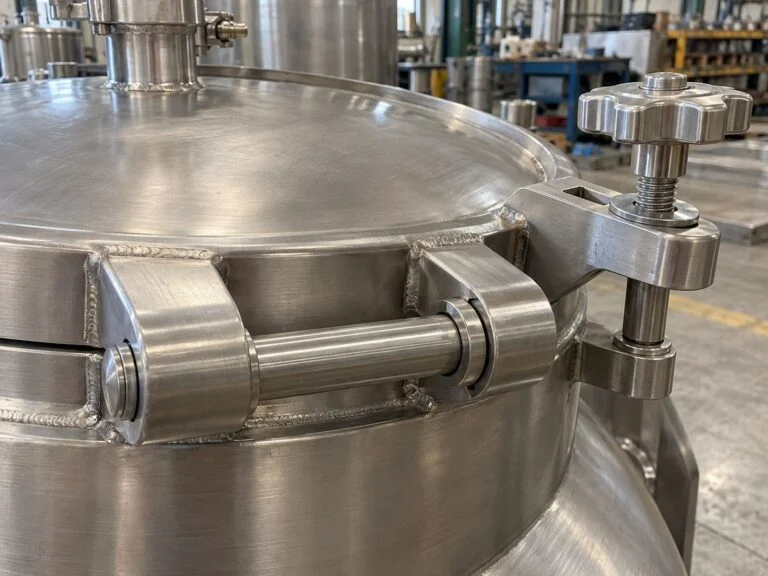
เก็บผิวและตรวจเกณฑ์ยอมรับ
ตรวจช่องเปิดสุทธิ ขนาดคอช่อง ความพอดีฝา สภาพรอยเชื่อม และข้อกำหนดผิว ดำเนินการตรวจตามสั่งและทดสอบรั่วหรือแรงดันที่ตกลงตามขั้นตอนที่มีเอกสาร หากต้องพาสซิเวชันหรือวัดความหยาบ ให้กำหนดเอกสารและเกณฑ์ยอมรับ ตรวจว่าการรับรองที่อ้างครอบคลุมรูปแบบที่ส่งมอบจริง
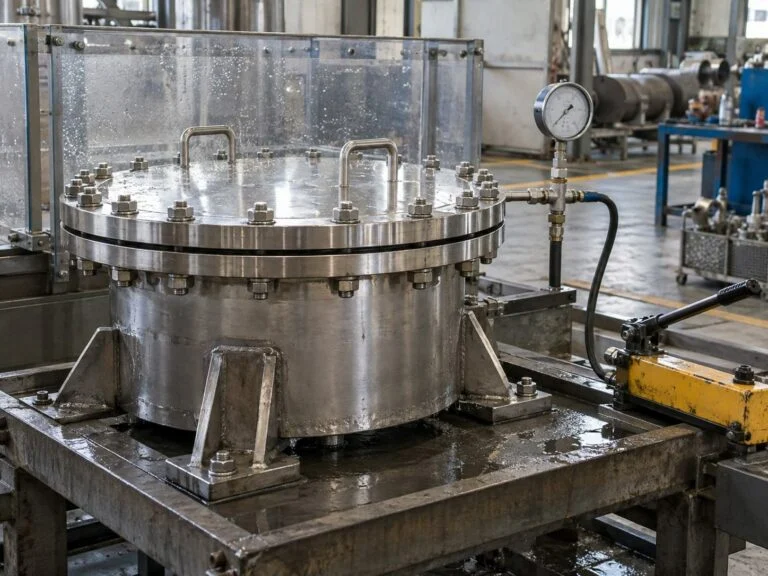
บรรจุและอนุมัติส่งมอบชุดประกอบ
ป้องกันบ่ารองปะเก็น ผิวขัดเงา และอุปกรณ์ที่ยื่นออกจากความเสียหายขนส่ง ระบุปะเก็นและชิ้นส่วนชุดปิดที่เข้าคู่ พร้อมอะไหล่ที่สั่ง ให้เครื่องหมายและรายการบรรจุตรงกับแบบอนุมัติ ส่งเอกสารวัสดุที่ตกลงและ บันทึกตรวจสอบ พร้อมคำแนะนำที่จำเป็นสำหรับติดตั้งและบำรุงรักษา
ผลิตภัณฑ์ที่เกี่ยวข้อง
ช่องคนเข้าและฝาถัง
ดูชุดปิดช่องเข้าถังและชิ้นส่วนฝาที่เกี่ยวข้อง ตั้งแต่ช่องคนเข้าแบบสลักเกลียวถึงหัวถังขึ้นรูป
ดูฝาถัง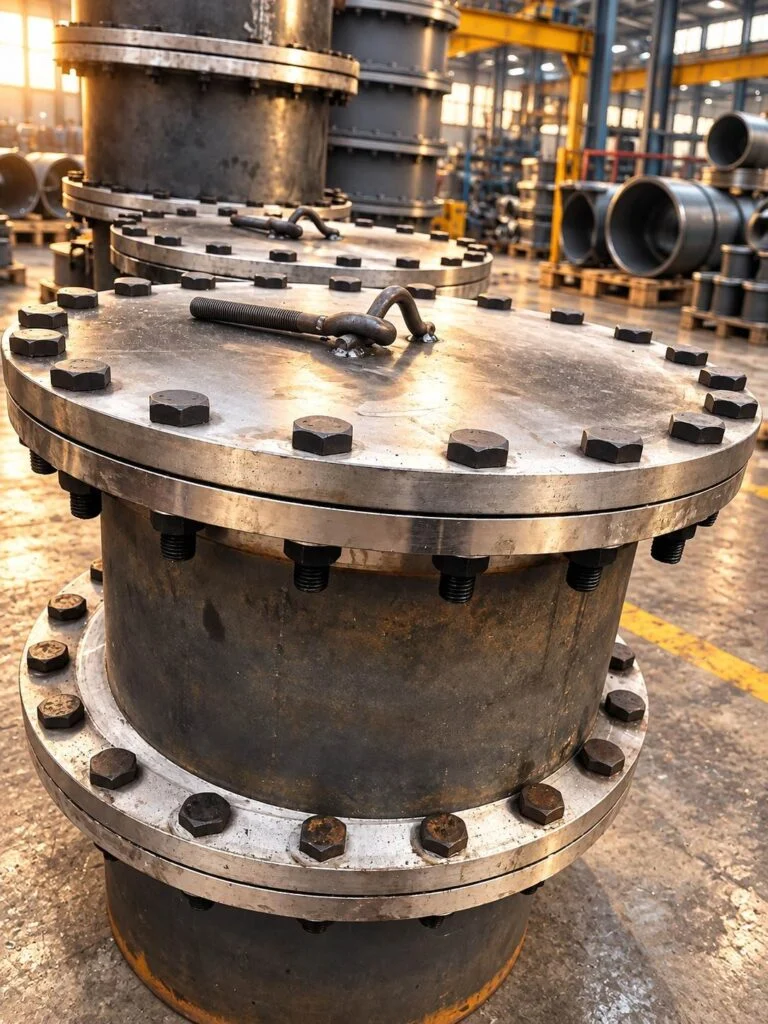
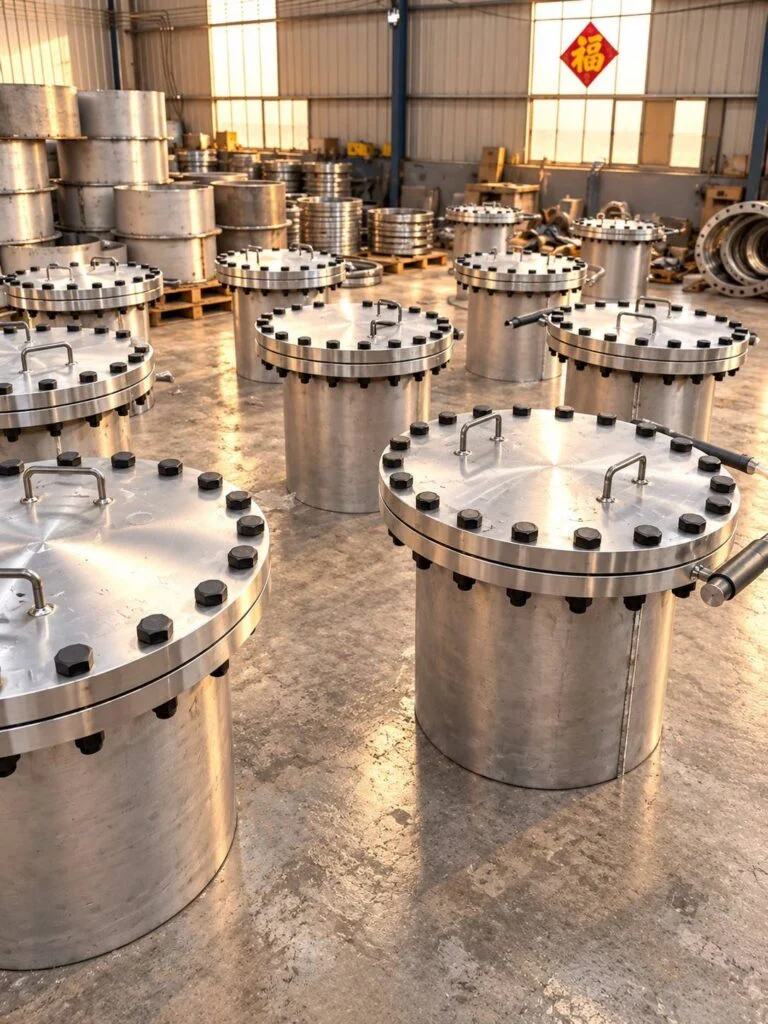
ช่องคนเข้าทรงกลมแบบสลักเกลียว
แมนโฮลกลมแบบสลักเกลียวให้ช่องเข้าถึงทรงกลมปิดด้วยฝายึดสลักเกลียว
- ช่องเข้าทรงกลม
- ฝายึดสลักเกลียว
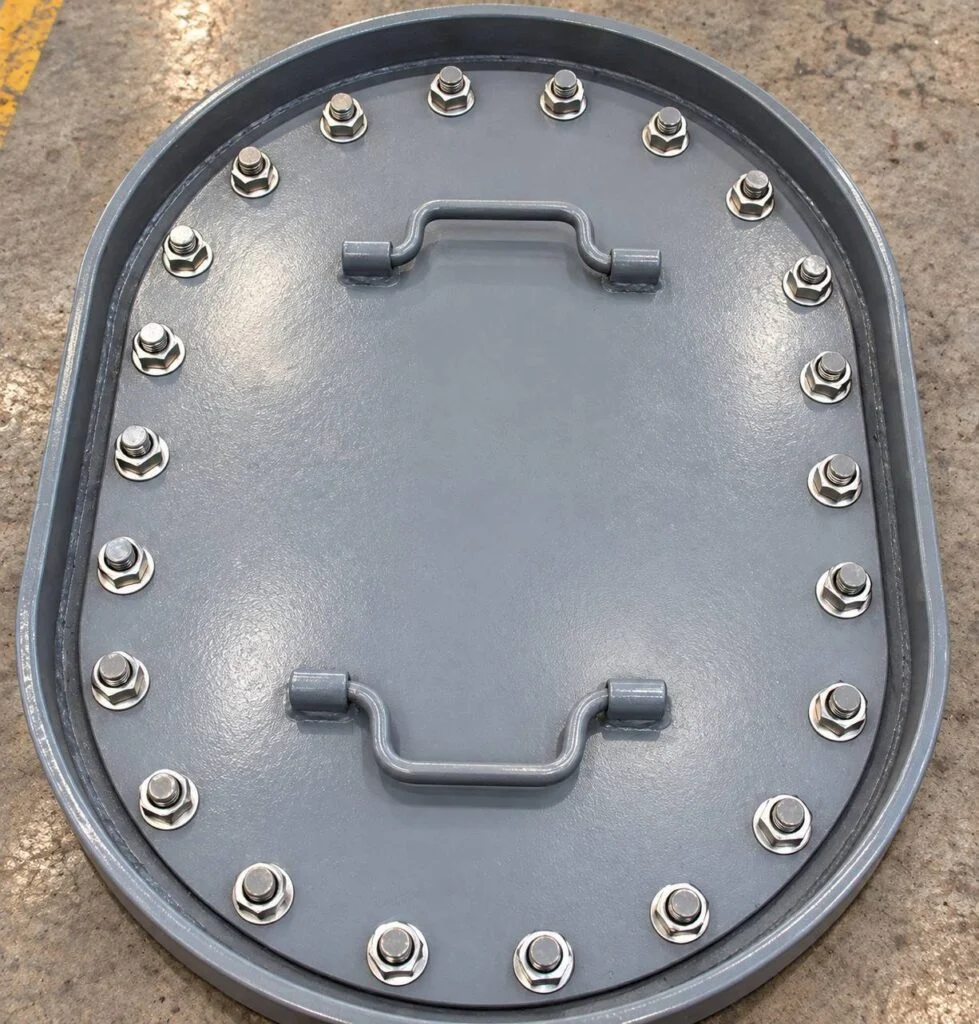
ช่องคนเข้าวงรีแบบสลักเกลียว
ช่องคนเข้าวงรีแบบสลักเกลียวให้ช่องเข้าวงรีพร้อมฝายึดสลักเกลียว
- ช่องเข้ารูปรี
- ชุดปิดยึดสลักเกลียว
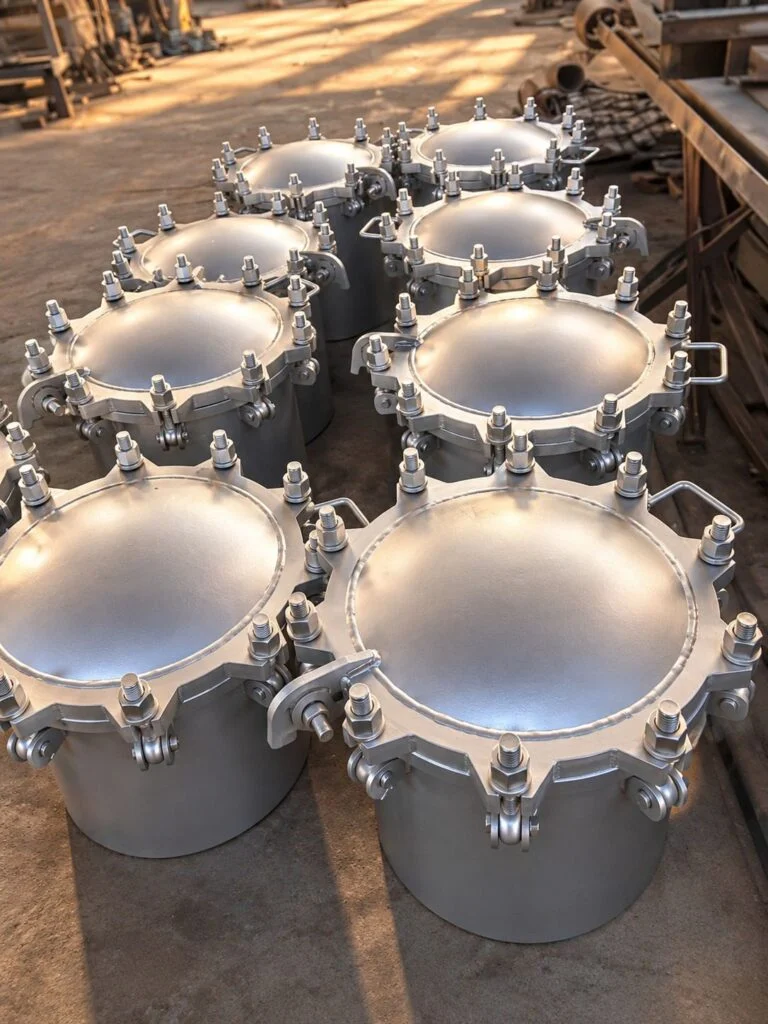
ช่องคนเข้าแบบสลักเกลียวพับ
แมนโฮลแบบสลักเกลียวสวิงใช้ตัวยึดสวิงรอบขอบเพื่อล็อกฝาที่กำหนด
- สลักเกลียวสวิง
- ฝาช่องเข้าถอดได้
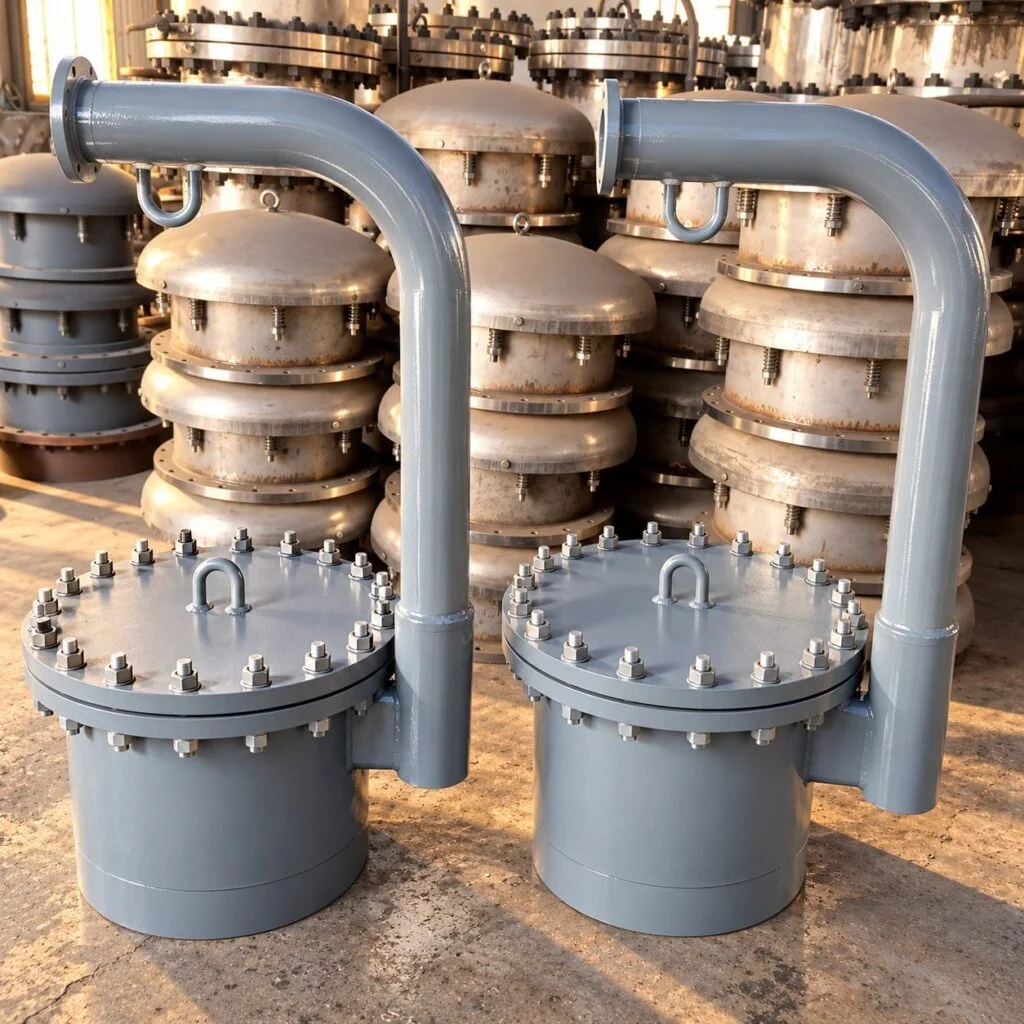
ช่องคนเข้าพร้อมแขนยกฝา
แมนโฮลพร้อมแขนยกรวมฝาปิดช่องเข้าถึงถังกับแขนที่กำหนดสำหรับเคลื่อนฝา
- การเคลื่อนย้ายด้วยแขนยก
- ชุดปิดช่องเข้าถัง
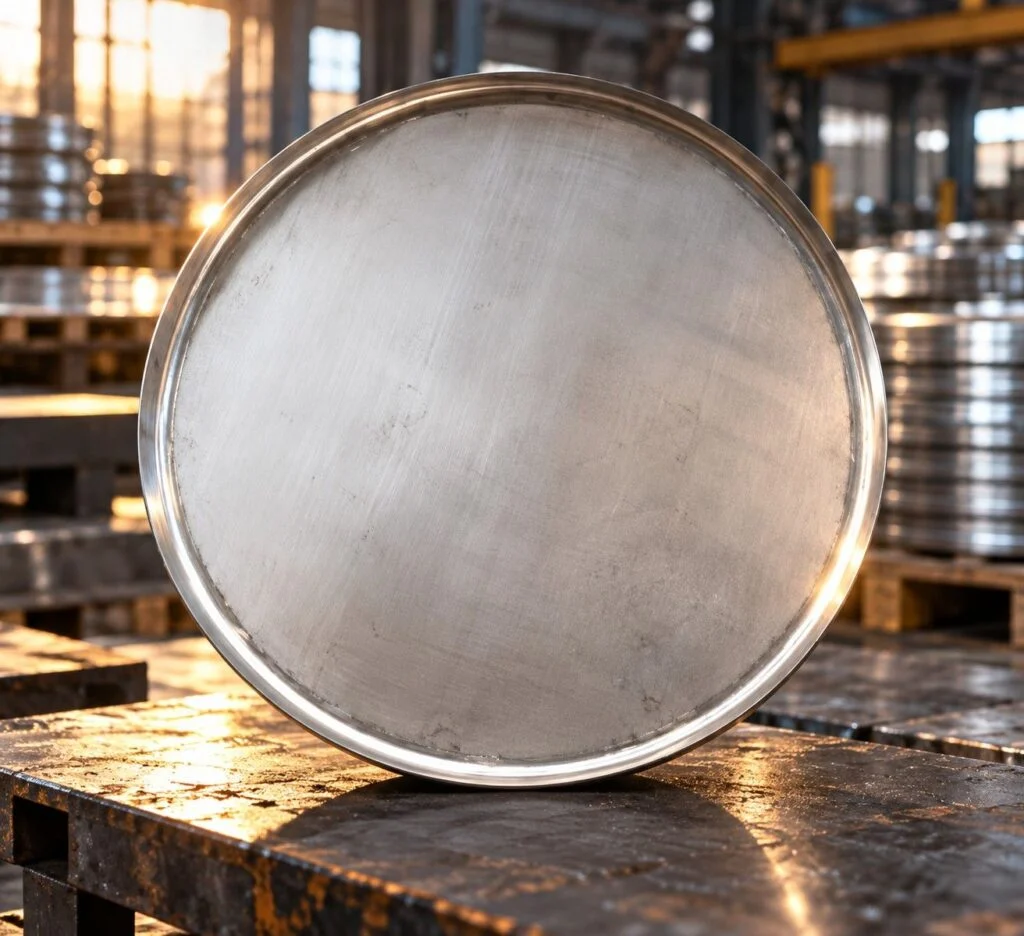
ฝาถังกลมแบน
ฝาถังกลมแบนปิดช่องกลมด้วยแผ่นแบนและรายละเอียดยึดหรือซีลที่กำหนด
- รูปทรงแผ่นเรียบ
- ชุดปิดช่องทรงกลม
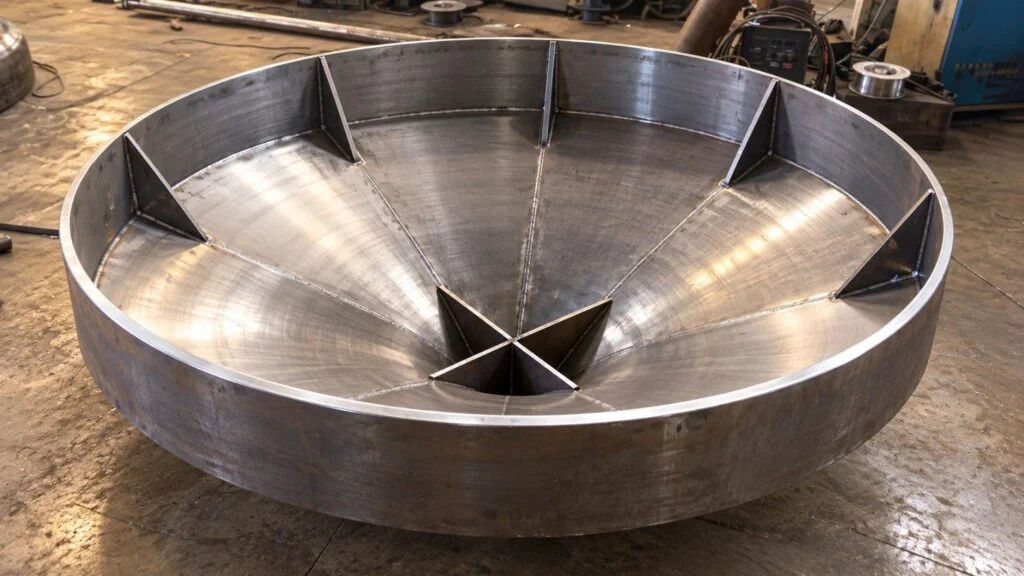
หัวถังมีช่องเปิดตรงกลาง
หัวถังมีช่องเปิดตรงกลางรวมฝาขึ้นรูปกับช่องตามแบบสำหรับทางออก คอท่อ หรือจุดต่ออื่น
- ฝาปิดถังขึ้นรูป
- ช่องเปิดตามแบบ
การเลือกสเตนเลสและปะเก็น ตามสภาพใช้งานของถัง
ตัวเลือกที่สอบถามบ่อยมีโครงสร้างสเตนเลส 304 หรือ 316L และสูตรวัสดุปะเก็นเฉพาะงาน ระบุมาตรฐานวัสดุที่ใช้และสภาพส่งมอบ ไม่ใช่เพียงชื่อเกรดที่เรียกทั่วไป ทบทวนการสัมผัสผลิตภัณฑ์ สารทำความสะอาด อุณหภูมิ และสภาพกัดกร่อน ต้องตรวจการรับรองแรงดันหรือสุขลักษณะแยกต่างหากสำหรับชุดจริง
ระบุวัสดุ กระบวนการ และเอกสารสำหรับคำสั่งซื้อจริง ยืนยันความพร้อมในการจัดหาในใบเสนอราคา
ข้อมูลข้อกำหนด
ข้อกำหนดการผลิตช่องคนเข้าถัง
กำหนดชุดประกอบและจุดต่อ| คุณสมบัติ | ข้อมูลที่ต้องระบุ | ข้อมูลอ้างอิง |
|---|---|---|
| ช่องเปิด | ขนาดสุทธิหรือขนาดแกนใหญ่/เล็กเป็น mm และทิศทางเข้า | ผังถัง |
| คอช่องและกรอบ | ความสูง ความหนา รูปทรง จุดยึดถัง และจุดต่อส่วนเสริมกำลัง | แบบถังและชิ้นส่วน |
| ฝาและชุดปิด | รูปทรง แนวตัวยึด ทิศทางบานพับ และพื้นที่ใช้งาน | แบบชุดปิดที่อนุมัติ |
| สภาพใช้งาน | แรงดันออกแบบ สุญญากาศ อุณหภูมิ ตัวกลาง และสภาพทำความสะอาด | เกณฑ์ออกแบบถัง |
| ซีล | สูตรวัสดุ หน้าตัด รายละเอียดร่อง และความเข้ากันได้ | ข้อกำหนดปะเก็น |
| พื้นผิว | งานเก็บรอยเชื่อม ความหยาบผิวที่วัดได้เมื่อกำหนด และการปรับสภาพ | ข้อกำหนดงานผิวตามกระบวนการ |
| การยอมรับ | ขนาด การตรวจ การทดสอบที่ตกลง และขอบเขตใบรับรอง | แผนตรวจสอบและทดสอบเฉพาะคำสั่งซื้อ |
เอกสารอ้างอิงทางเทคนิค: รูปแบบช่องเข้าและแรงดันถัง, ขอบเขตพาสซิเวชัน ASTM A967, ขอบเขตทำความสะอาดและปรับสภาพ ASTM A380. แบบฝาถังต่างกันตามสภาพแรงดัน รูปแบบเปิด และการใช้งาน เอกสาร ASTM ด้านปรับสภาพผิวอธิบายกระบวนการ การอ้างถึงไม่ได้ยืนยันการรับรองแรงดันหรือสุขลักษณะของชุด JINYI
ตัวอย่างข้อกำหนดเชิงตัวเลขด้านล่างอธิบายวิธีจัดทำคำขอ ข้อมูลเหล่านี้เป็นตัวอย่างสำหรับแบบ ไม่ใช่การรับประกันขนาด แรงดัน ความคลาดเคลื่อน หรือคุณภาพผิวของ JINYI
| ข้อมูลนำเข้า | ตัวอย่างตัวเลข | วิธีกำหนดข้อกำหนด |
|---|---|---|
| ช่องเปิดสุทธิ | 450 × 350 mm | ขนาดช่องเข้ารูปรีในตัวอย่างคือแกนใหญ่และแกนเล็กที่ใช้ได้จริง ระบุค่าเหล่านี้แยกจากขนาดภายนอกฝา หน้าแปลน และคอช่อง |
| ระยะยื่นคอช่อง | 150 ±2 mm | ตัวอย่างระยะยื่นในแบบกำหนดขอบเขต 148–152 mm กำหนดผิวอ้างอิงถังและระบุว่าขนาดใช้หลังเชื่อมหรือไม่ |
| สภาพผิว | ตัวอย่าง Ra 0.8 µm | ขีดจำกัดความหยาบต้องระบุผิวที่วัด สภาวะประเมิน และวิธียอมรับที่ตกลง ตัวอย่างนี้ไม่ใช่ข้อกำหนดสุขลักษณะสากลหรืองานผิว JINYI ที่ยืนยันแล้ว |
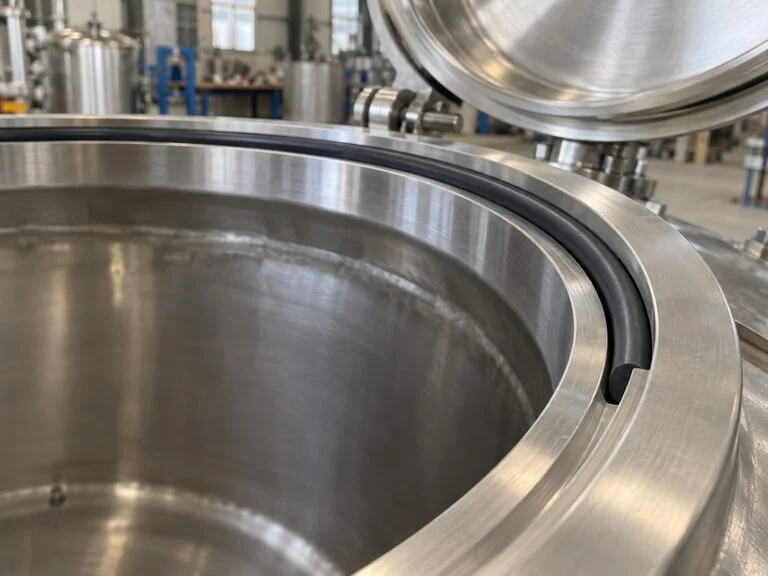
การตรวจวัดด้วยเกจ
วิธีการ
ตรวจช่องเปิด คอช่อง บ่ารองปะเก็น และอุปกรณ์ชุดปิดตามแบบประกอบ
- ช่องเปิดสุทธิและรูปทรงคอช่อง
- บ่ารองปะเก็นและความพอดีฝา
- การทำงานของบานพับและตัวยึด
- สภาพรอยเชื่อมและผิว
- การระบุชิ้นงานและรายงานตามคำสั่งซื้อ
กำหนดแผนการตรวจสอบ
เอกสาร
เอกสารวัสดุ รายงานตรวจสอบ และรายการบรรจุ
เครื่องมือวัด
ตกลงวิธีวัด ขอบเขตการทดสอบ และเกณฑ์ตรวจรับสำหรับชิ้นส่วน
การผลิตตามแบบ
ฝาช่องคนเข้าถังสเตนเลสตามแบบ
สำหรับชุดตามแบบ ให้ระบุจุดต่อด้านถังและช่องเปิดสุทธิ พร้อมรายละเอียดฝา ปะเก็น และชุดปิด เน้นจุดอ้างอิง พิกัดความเผื่อซีล และการวัดผิวที่ต้องใช้ ระบุตัวกลาง แรงดัน สุญญากาศ และสภาพทำความสะอาด เพื่อให้ใบเสนอราคาครอบคลุมงานจริง ไม่ใช่ช่องเข้าที่ดูคล้ายกัน
JINYI จะทบทวนขอบเขตผลิตที่ขอ ความพร้อมวัสดุ แผนตรวจสอบ และเงื่อนไขการค้า ก่อนผลิต ให้ระบุหน่วยงานอนุมัติแบบแรงดันและการรับรองจากบุคคลที่สามที่ต้องใช้ สำหรับชุดประกอบตามแบบที่มีขอบเขตกว้างขึ้น ดูบริการ ผลิตตามสั่งและ OEM.
คู่มือทางเทคนิค และคำถามจากผู้ซื้อก่อนสั่งซื้อ
คำตอบเชิงปฏิบัติเกี่ยวกับการผลิตฝาช่องคนเข้าถัง ใช้หัวข้อเหล่านี้เตรียมคำขอทางเทคนิคและตกลงเกณฑ์ตรวจรับ เนื้อหาเหล่านี้เป็นตัวอย่างข้อกำหนดและคำแนะนำผู้ซื้อ ไม่ใช่การกล่าวอ้างโครงการลูกค้าหรือคำรับรอง
คู่มือผู้ซื้อ คำขอผลิตช่องคนเข้าถังเริ่มจากอะไร จุดต่อกับถังและสภาพใช้งาน ส่งแบบถัง ช่องเปิดสุทธิ ตำแหน่ง สภาพแรงดันและสุญญากาศ อุณหภูมิ และตัวกลาง เพิ่มวัสดุ ปะเก็น ทิศทางเปิด และข้อกำหนดผิว การผลิตฝาช่องคนเข้าถังต้องมีข้อกำหนดทั้งชุด ไม่ใช่เพียงขนาดฝา
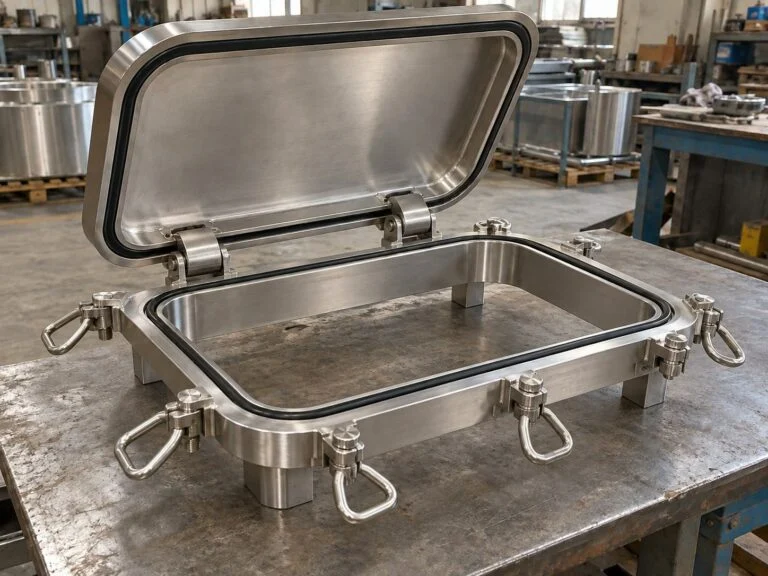 คู่มือผู้ซื้อ ขนาดระบุคือขนาดช่องเปิดที่ใช้ได้จริงหรือไม่ ระบุขนาดช่องเปิดสุทธิ
ไม่เสมอไป ผนังคอช่อง บ่ารองปะเก็น หรือรูปทรงภายในฝาอาจลดพื้นที่เข้าได้ ระบุช่องเปิดสุทธิที่ต้องการและเทียบกับแบบชุดสำเร็จ รวมสิ่งกีดขวางภายในและพื้นที่ที่ต้องใช้เคลื่อนฝา
คู่มือผู้ซื้อ ฝาถังบรรยากาศใช้กับถังแรงดันได้หรือไม่ ยืนยันสภาพออกแบบ อย่าสรุปความเหมาะสมกับแรงดันจากการใช้สเตนเลสหรือความหนาฝา ต้องประเมินแรงดันบวก สุญญากาศ และอุณหภูมิสำหรับชุดปิดทั้งหมดและจุดยึดกับถัง ขอเอกสารพิกัดและการรับรองที่จำเป็นสำหรับชุดนั้นโดยเฉพาะ
คู่มือผู้ซื้อ เลือก 304 และ 316L อย่างไร ประเมินการกัดกร่อนตามสภาพใช้งาน พิจารณาตัวกลางกระบวนการ คลอไรด์ สารทำความสะอาด อุณหภูมิ และสภาพหลังผลิต ไม่มีเกรดใดทนการกัดกร่อนได้ทุกกรณี ระบุมาตรฐานวัสดุครบถ้วนและการตรวจยืนยันที่ต้องใช้ อย่าเปลี่ยนเกรดวัสดุเพียงเพราะชิ้นส่วนมีรูปลักษณ์เหมือนกัน
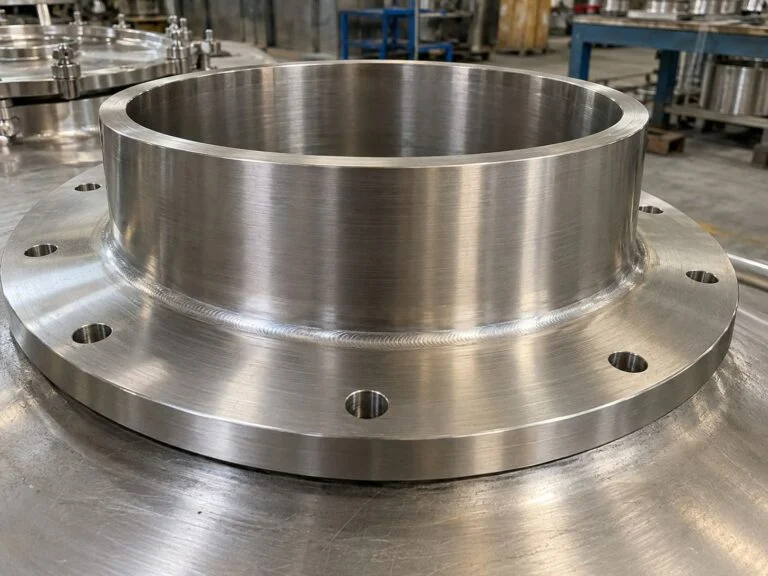 คู่มือผู้ซื้อ ต้องใช้ข้อมูลปะเก็นอะไรบ้าง สูตรวัสดุและรายละเอียดจุดต่อ
ระบุสูตรวัสดุ หน้าตัด รูปแบบร่อง ตัวกลาง และสภาพทำความสะอาด ข้อกำหนดอุณหภูมิและการอัดขึ้นอยู่กับสูตรวัสดุจริงและแบบชุดปิด คำอธิบายทั่วไปว่าใช้กับอาหารได้ไม่ทดแทนเอกสารที่จำเป็นสำหรับงานสัมผัสที่ต้องการ
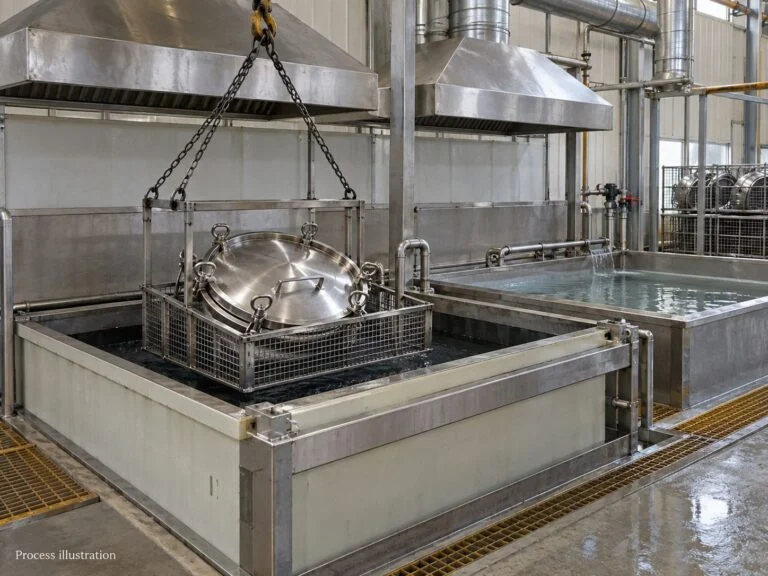 คู่มือผู้ซื้อ กระบวนการผลิตควบคุมอะไรบ้าง รูปทรงตลอดการประกอบ
กระบวนการผลิตฝาช่องคนเข้าถังควบคุมรูปคอช่องและฝา ความบิดเบี้ยวจากเชื่อม รูปทรงบ่าซีล และอุปกรณ์ใช้งาน กำหนดจุดตรวจสอบก่อนงานเก็บผิวหรือการประกอบบดบังส่วนสำคัญ การตรวจการเปิดและการนั่งบ่าต้องคำนึงถึงทิศทางเมื่อติดตั้ง
คู่มือผู้ซื้อ ผิวขัดเงายืนยันการออกแบบที่ถูกสุขลักษณะหรือไม่ รูปลักษณ์ไม่เพียงพอ ไม่ใช่ ความสามารถทำความสะอาดยังขึ้นอยู่กับซอก ตำแหน่งปะเก็น คุณภาพเชื่อม การระบาย และการเข้าถึง ระบุความหยาบผิวที่วัดได้เมื่อกำหนดและตำแหน่งตรวจ การรับรองสุขลักษณะต้องใช้ได้กับรุ่นและรูปแบบที่ส่งมอบจริง
คู่มือผู้ซื้อ พาสซิเวชันยืนยันอะไร ขอบเขตปรับสภาพผิวที่กำหนด พาสซิเวชันเป็นการปรับสภาพทางเคมีที่มีเกณฑ์ยอมรับเฉพาะ ไม่ใช่การทดสอบแรงดันหรือสิ่งทดแทนการกำจัดข้อบกพร่องผลิตที่รุนแรง ตกลงขั้นตอนที่ใช้และการตรวจยืนยัน การทำความสะอาด การกำจัดสะเก็ดออกไซด์ และการขัดเงาเป็นขั้นตอนแยกกัน
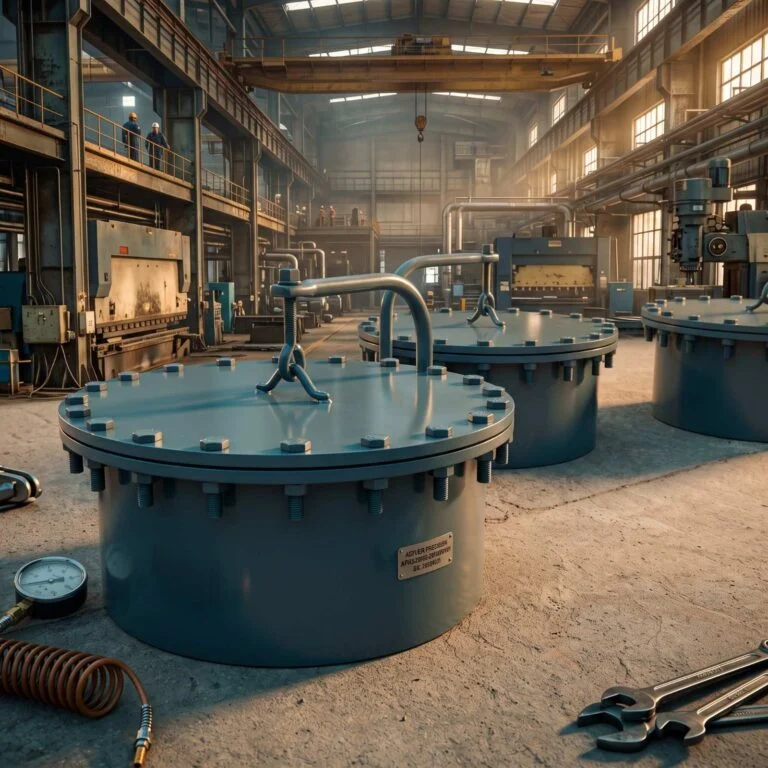 คู่มือผู้ซื้อ ควรระบุบานพับอย่างไร ตรวจพื้นที่เปิดจริง
แสดงทิศทาง ระยะกวาด ท่อใกล้เคียง และพื้นที่บำรุงรักษา ระบุว่าฝาถอดได้ ยึดค้างกับชุด หรือต้องมีตัวช่วยยก ตรวจว่ารูปแบบที่เลือกทำให้ปะเก็นนั่งบ่าได้ถูกต้องและใช้งานตัวยึดได้หลังติดตั้ง
คู่มือผู้ซื้อ ควรขอการทดสอบใด กำหนดขอบเขตที่ทดสอบ ระบุรายการตรวจขนาด รอยเชื่อม การวัดผิว และการทดสอบรั่วหรือแรงดันที่ต้องใช้ ระบุขั้นตอนและเกณฑ์ยอมรับ รวมถึงว่าทดสอบชิ้นส่วนหรือถังที่เสร็จสมบูรณ์ ห้ามนำรายงานชิ้นส่วนไปแสดงว่าเป็นใบรับรองถังทั้งใบ
คู่มือผู้ซื้อ เปิดฝาขณะถังมีแรงดันได้หรือไม่ ปฏิบัติตามขั้นตอนใช้งานที่อนุมัติ ต้องแยกถังออกจากระบบและตรวจยืนยันสภาพแรงดันก่อนเปิดชุดปิด ตามคำแนะนำอุปกรณ์และขั้นตอนของสถานที่ ระบุระบบป้องกันของชุดปิดที่จำเป็นตามแบบ ข้อมูลการผลิตในหน้านี้ไม่ใช่การอนุญาตให้ดำเนินการใช้งาน
คู่มือผู้ซื้อ ชุดส่งมอบควรมีอะไร การระบุชิ้นงานและความสะดวกบำรุงรักษา ขอแบบอนุมัติ เอกสารวัสดุ รายงานตรวจ และคำแนะนำประกอบตามขอบเขตที่ตกลง ระบุปะเก็นและอุปกรณ์สำหรับเปลี่ยน ป้องกันผิวซีลและผิวสำเร็จเพื่อให้ตรวจรับแยกความเสียหายขนส่งจากปัญหาผลิตได้
ระบุการเข้าถึง การซีล และสภาพใช้งานร่วมกัน
พร้อมส่งแบบช่องเปิดถังหรือยัง
ส่งช่องเปิดสุทธิ ขนาดคอช่อง วัสดุ แรงดันหรือสุญญากาศ และข้อกำหนดปะเก็นกับงานผิว JINYI จะทบทวนชุดประกอบและขอบเขตใบเสนอราคา
รับใบเสนอราคา ยืนยันแบบ สภาวะใช้งาน และขอบเขตการตรวจสอบก่อนเริ่มผลิต
ทีมวิศวกรรม JINYIเริ่มที่นี่
ส่งคำขอผลิตฝาช่องคนเข้าถัง
ส่งช่องเปิดสุทธิ ขนาดคอช่อง วัสดุ แรงดันหรือสุญญากาศ และข้อกำหนดปะเก็นกับงานผิว JINYI จะทบทวนชุดประกอบและขอบเขตใบเสนอราคา
JINYI ข้อต่อท่อนิคมอุตสาหกรรมถนนชางเหยียน · อำเภอเหยียนซาน · ชางโจว · เหอเป่ย์